
那些从事模具冲针研磨工作的人, 都是清清楚楚知道的, 冲子研磨加工出来的精度怎么样, 这根本就不是由设备本身来决定的, 而是完全要看砂轮修整到底修得好不好。
不少新手去磨冲针的时候, 弄出来的纹路很粗糙, 尺寸也不均匀, 角度还跑偏了, 他们反反复复地去调试参数, 但是没有产生任何改善的效果, 追根究底, 就是因为砂轮没有把它修平、没有修透、也没有修匀。砂轮是负责磨削的工具, 工具的处于糟糕的状态, 即使操作做得再精准, 也是做不出合格的产品的。
今天是这么一种情况, 就是采用了一种比较温和的、也比较通俗易懂的方式, 给大家来分享一下冲子研磨机砂轮这一件东西的全套修整技巧这个事情, 目的是帮助那些刚入门的初学者能够把精密研磨的核心细节这一部分给彻底弄清楚并且完全掌握住的。
一、弄懂砂轮修整意义,打好加工认知基础
许多人在刚入门的时候, 往往把砂轮的修整工作看作是一件特别简单、只需要按照流程走一遍的事情, 但是他们并不知道这个环节才是冲针进行研磨加工之前, 最重要的一道准备工序。
因为冲子研磨机所使用的砂轮, 经过了比较长时间的反复使用之后, 其表面那一层用来磨削的颗粒会逐渐失去锋芒变得钝化, 同时会出现磨损的情况, 而且砂轮内部的那些细小孔洞也容易被金属碎屑给堵塞住, 这样一来就会导致砂轮的表面变得凹凸不平, 进而使其切削能力出现下降的现象。
如果不去对砂轮进行修整形状和性质的调整就直接拿去用, 那么在磨削作业过程中, 工件所受到的压力分布就会不均匀, 这种情况非常容易让冲针的表面生出各种杂乱的花纹以及震动留下的痕迹。特别是对于一些形状不规则的异形冲针来说, 如果处理不当, 它们的特定角度以及曲面特征也会出现一定程度的偏差和错位。
修整砂轮的目的, 在于要除去那些已经变得钝化的磨粒, 还得清理掉把孔隙给堵住了的东西, 同时也要把砂面上那些高低不平的地方给修平, 这样一来, 才能让砂轮重新回到一个既锋利又平整的那个状态。
只有在砂面的这个状态能够符合标准的情况之下呢, 后面进行的冲针研磨工作, 才能够做到切削过程是稳定的, 所产生的纹路才是细腻的, 精度才是处于可以被控制的那个范围的。
二、修整工具选对冲子冲的线管怎么打磨,保障修整精度与平顺度
进行冲子研磨机砂轮修整的时候, 核心的工具就是金刚笔, 而金刚笔的状态就直接决定了修整的效果怎么样。新手通常都随便使用那些又老又钝的金刚笔, 在修整的时候没办法切削砂轮表面, 只会反复去碾压砂轮, 这样就会使得砂面变得乱七八糟的。
在实际操作当中, 要选用笔尖很锋利、颗粒也很饱满的优质金刚笔, 要把金刚笔固定好, 不要有松动, 这样可以避免在修整的时候出现抖动或者是偏移的情况。修整平面砂轮的时候, 一定要选用直头的金刚笔, 修整曲面和斜面的时候就适配弯头的金刚笔, 要按需匹配工具, 不要盲目通用。
只有把工具选对, 并且装夹稳固, 才能修出一个平整均匀的砂轮工作面, 从而为后续的冲针精密研磨打下扎实的基础。深圳市恒通兴科技有限公司始终规范修整工具的选用标准, 以此来保障砂轮的修整品质。
三、平面砂轮基础修整手法,适配常规冲针研磨
做那种常规的圆形的, 还有端面是平直的冲针的研磨工作的时候, 一般都需要用上平面砂轮这个东西, 那个砂轮的表面的平整度好坏, 其实就是加工好坏的一个关键因素。
在开始修整这个操作的过程里, 要把金刚笔固定在那个工装的具体位置上边去, 让它跟砂轮的端面的保持平行的这种状态, 然后就让设备在低速的情况下去进行匀速的这种运转动作, 同时还需要控制好那个金刚笔在走动的速度, 要让它表现得平稳而且又均匀, 不要出现忽快然后又忽慢的这种不正常现象, 也不能做到一半就在中间停下来的那种情况。
单次的那个修整时所采用的切削量是不能太大的, 最好是去采取那些非常少量的然后多次的进行修整的这种一个方式, 用一种一点一点慢慢来修除了那个砂面上边的凸起之处呀、或者是出现了磨损区域的那个做法, 以此来避免出现因为使用了强力的切削而导致的砂轮崩边和留下震纹这样的一个问题。
修整工作做完之后, 需要去观察一下砂面到底怎么样, 如果发现整体效果是均匀的哑光样式, 并且表面没有凹凸不平的地方, 也没有出现亮线的情况的话, 这就属于合格的标准, 能够这样被砂轮磨出来的冲针, 其表面的纹路是比较统一的, 而且尺寸误差是非常小的。
四、异形砂轮修形技巧,适配异形冲针加工
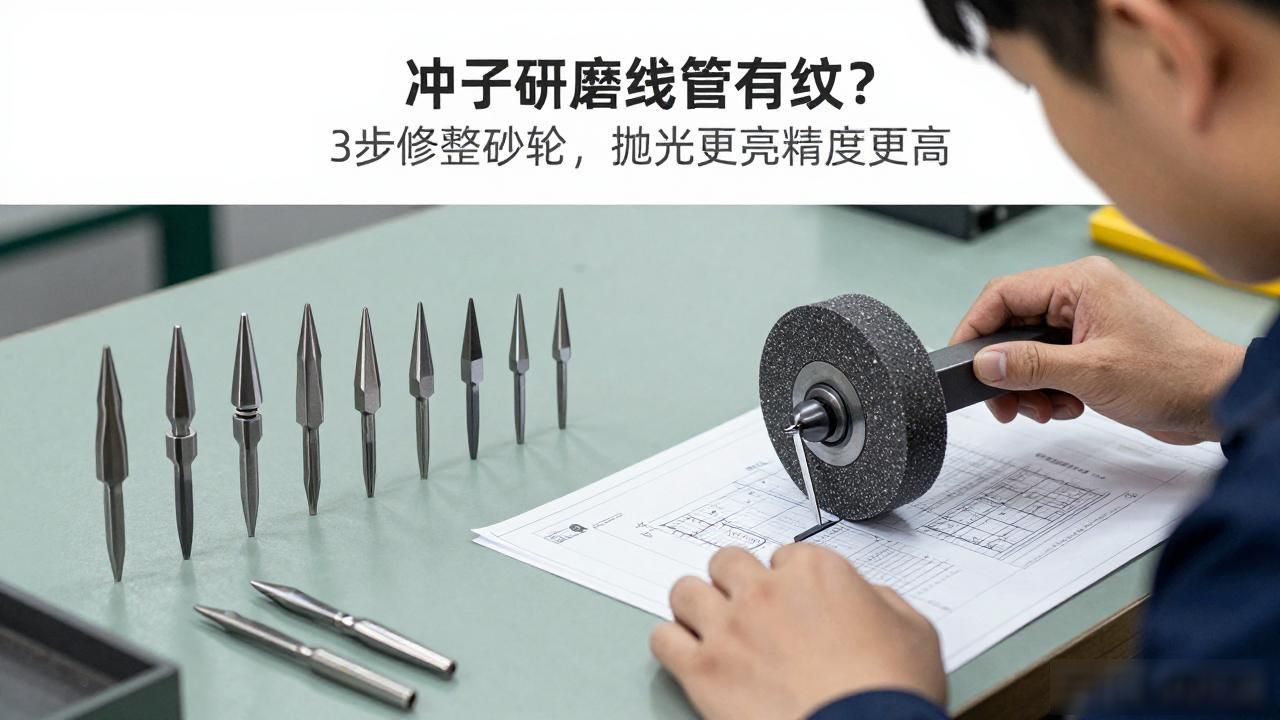
对于异形冲针、斜面冲针和台阶冲针的研磨来说, 这是一个非常麻烦的任务。因为需要修整出对应的曲面和倾角, 这就必须要用到形状特殊的砂轮。这个步骤被公认为是新手最难掌握的技巧之一。在开始修整之前, 应该提前对照冲针加工图纸来确认清楚。这样可以确定砂轮需要被修整的角度到底是多少, 以及弧度应该怎么调整。
操作时要微调金刚笔的大体倾斜角度, 并且要对准砂轮的边缘。在进行这一步的时候, 一定要做到精准对位。千万不要试图一刀解决问题来修好异形的砂面。应该使用极其微小的吃刀量, 慢慢地来回摆动金刚笔进行工作。这样才能打磨出流畅且顺滑的曲面和斜角。
最终必须保证整个弧度是非常规整的, 同时各个角度也要达到精准的要求。在修整这一过程当中, 需要反反复复地对工件的造型进行比对工作, 并且要及时对角度做微调处理, 以此来避免弧度过大或者过小情况的发生, 因为具备精准异形砂面这一点, 才是保障异形冲针外形对称以及角度符合标准的核心要素。
五、把控修整转速与进给,规避砂面缺陷
砂轮修整的转速和进给节奏这两个细节, 是经常被忽略的部分, 同时也是造成砂面质量不良的主要起因。
在整个修整的过程中, 必须采用低速运转的方式进行操作, 如果使用高速运转的方法, 就可能会导致金刚笔的切削工作不均匀, 进而在砂轮表层形成细密的波纹痕迹, 这些波纹会在后续的研磨工序中被直接复制并转移到冲针的表面之上。
关于进给走刀的过程, 必须要保持速度匀速并且动作轻柔才行, 如果进给的速度过快, 就会让砂面变得粗糙, 还会导致磨粒的排布陷入一片杂乱无序的状态;反之, 如果进给的速度过慢, 又会造成局部区域被过度修整的情况, 从而出现凹陷和凹槽这些问题。
在整个过程中, 要一直保持匀速慢慢移动, 使用微量的切削方式去进行加工, 这样可以让金刚笔把砂轮表面的每一个地方都均匀地进行打磨。只有做到转速稳定以及进给节奏的协调一致, 才能完全避免在砂轮表面上出现波纹、高低不平、局部缺损等各种修整时产生的缺陷问题。
六、修整后清砂空转,杜绝隐性加工不良
很多新手在完成砂轮修整后, 立刻就把工件拿去上机进行研磨操作了, 这种行为忽略了清砂这个非常关键的步骤, 结果就导致冲针表面上出现了细碎的刮痕。
在砂轮修整的过程中, 会产生大量脱落的游离磨粒, 还有一些粉末状的碎屑, 这些东西会吸附在砂轮的表面上面, 如果不把它清理干净的话, 在进行磨削的时候, 这些碎屑就会夹杂到工件和砂轮之间去, 在高速度摩擦的情况下, 就会产生不规则的划痕。
标准操作步骤是, 在修整工序完成之后冲子冲的线管怎么打磨,要让砂轮进行空转操作持续十秒钟以上的时间, 借助离心力的作用, 将附着在砂轮表面的残留磨粒甩除干净, 随后再使用洁净的毛刷工具对砂面可能存在的杂质进行吹扫清理, 以此来确保砂面处于完全洁净且没有任何杂物的状态, 这一看似简单的清砂以及空轮步骤, 能够有效提升冲针最终形成的表面光洁度水平, 并且可以规避那些细微的加工瑕疵情况的发生。
七、掌握修整周期,养成常态化维护习惯
砂轮不需要等到它磨损得特别严重、并且出现了很明显的缺陷的时候再去进行修整, 而是要通过固定一个合理的修整周期, 来持续地保证研磨的精度, 在日常的加工工作里面, 当遇到批量加工冲针这种情况, 或者是加工异形工件这个时候, 或者发现工件上面的纹路变差了, 又或者是研磨的声音变得沉闷了, 这样时候都需要及时去修整砂轮, 如果长期不去修整砂轮的话, 会导致它的钝化堵塞情况非常严重, 这样做不仅仅加工不出合格的冲针, 还会增加设备的负荷, 从而缩短砂轮的使用。
你要养成随用随修和定期维护这样的习惯。在每次进行精加工之前。都要对砂面做简单的修整。
要始终保持砂轮处于锋利和平整的最佳状态。这样就能大幅提升成品的良率。
砂轮修整这件事看起来好像是挺简单的, 但实际上它是精密研磨里面的核心基本功,所有那种高精度的冲针的成品的质感跟精度, 全部都是来源于那个规整又锋利的砂轮的工作面, 新手的人不要只是一味地去追求加工的速度, 把修整的手法吃透, 控制好那些细节的参数, 修出来一个合格的砂轮, 就能够解决百分之九十的研磨不良的问题, 熟练掌握了一套这样的修整技巧之后, 不管说是常规的冲针还是异形的冲针, 都是能够稳定地加工出纹路看起来很细腻、尺寸非常精准、品质也很稳定的成品。
深圳市恒通兴科技有限公司, 他们一直是在坚持着关于砂轮修整的工艺方面的标准化工作, 这样一来, 他们就能在很长的时间段里面, 去保障冲针研磨时候精度能够得到长期的维持, 同时也保障了加工这一过程中的稳定性能。
以上部分内容由“文心一言”整理拓展,转载请注明出处:https://www.2sg.net.cn//74748.html
