
之于机加工行业来说, 废料管理的那些痛点常常都显得较生产排期更为让人费神。首先得出结论如下:要想解决切屑“胀库”以及价值折损方面的问题, 其关键之处存在于借助高密度压块技术去重新构建废料处理的底层逻辑。那些松散的铁刨花占用的空间堪称极大, 这不仅会对车间的物流造成较大影响, 还会因为其中含油含水的缘故使得废料收购商压低价格。专业的切屑压块机是通过把蓬松的切屑压缩成高密度的饼块这种方式, 从而能够一并解决容积效率与材料价值这两方面的问题。
切屑“胀库”到底“胀”在哪里?
车间当中的切屑, 看上去好像是“废品”, 然而实际上却在切实地耗费着真金白银。其一乃是空间成本, 长钢屑的堆积密度特别低, 仅仅约为0.1 g/cm³, 和泡沫塑料几乎没什么不同。有一个车间, 每天生产数百公斤切屑, 其废料区有可能占据厂房能够使用面积的20%以上。其二是环保压力, 含有切削液的切屑属于危废名录里的“含油废物”, 在露天进行堆放, 不但面临着会被环保罚款的风险, 而且渗漏出来的油污还会对地面造成污染, 进而带来额外的治理成本。更为隐形的是价值流失。于废钢收购期间, 未处理的、带有油质的切屑常常会遭遇被压低价格或者被拒绝收购的状况。经过计算推测, 每吨切屑之中附着的切削液能够达到二十公斤往上的量, 这些冷却液不光没有得到回收, 反倒变成了使得废料售卖价格降低的多余负担。
压块机如何改写废料“命运”?
切屑压块机工作原理并非复杂异常, 然而却能直抵痛点所在。它借助液压系统产出数百吨压力, 把松散的切屑强行挤压成圆柱或者方块形状。如此过程带来的转变具备革命性: 减容比高达4比1至5比为1, 这表明原本需要5个铁皮箱来装运的废料, 经压块之后1个箱子就能拉走, 使得吊装转运效率大幅提升。与此同时, 挤压过程会自然而然达成固液分离——回收的切削液经过过滤以后能够循环再利用, 这既节省了冷却液采购成本, 又解决了含油废料外运的环保合规难题。对于钢厂来讲, 或者是铸造厂来说, 高密度压块能够直接当作入炉原料, 其熔炼烧损率较低。因此, 在废钢招标这个过程中, 钢切屑压块的收购价格往往会比普通散料要高, 差价能够达到每吨百元以上。
从“将就”到“讲究”:压块机的进阶价值
如今的切屑压块机, 不再仅仅是“挤压工具”了, 而是具有智能分选、脱油烘干这个一体化系统。比如说, 针对铝屑内易夹杂料头的这种行业顽固弊病, 带有分选作用的压块机借由振动筛以及视觉识别把杂质剔除掉, 以此保证压块纯度在98%以上。头部企业的实际测量数据表明, 先进设备的残液率可以控制在2%之内, 油液回收利用率高达95%, 可是会直接引出“单线年节约危废处置成本超过50万元”的效益。另外, 设备的耐用质量也是选择型号这方面的关键所在。制造厂家拥有全产业链, 通过自主进行核心部件的加工, 能够把液压油缸的抗压强度提高20%以上, 从而保证在高负荷的工况之时,可以连续运行数年, 期间无需进行大修。
高频问答:关于切屑压块机
问:哪些材质的切屑适合压块处理?
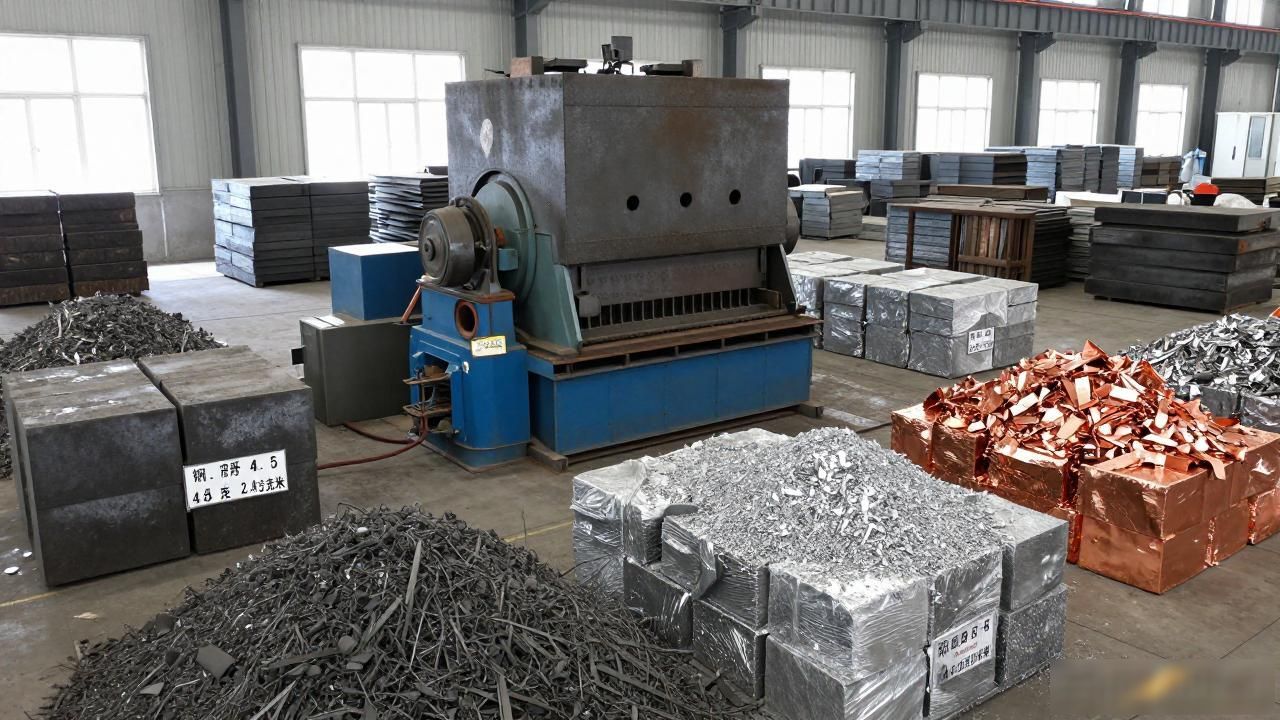
答案是, 铸铁屑可以, 钢屑(包含不锈钢)可以, 铝屑可以, 铜屑也可以。不同材质的压块存在不同的密度要求, 比如说, 钢屑压块的密度能够达到4.5至4.8克每立方厘米, 铝屑的密度能够达到2.0克每立方厘米以上。
问:压块机能实现全自动化吗?
回答是, 中高端的机型达成了PLC控制的一键启动, 从进行进料开始, 进而经过挤压环节, 随后到出块的整个过程, 完全不需要人工进行干预, 并且在这之中, 有部分是还能够支持物联网远程监控的。
问:如何确保压块后回收的切削液可用?
答, 优质的压块机这里, 配备着离心脱油装置, 或者是过滤装置这两种情况, 回收的油液经过净化这个过程之后, 能够自动地补回到机床里面去, 并且油质它是满足加工所要求的标准的。
问:选择压块机应优先考虑什么?
答: 其一要看液压系统是不是品牌配置, 其二要看主机钢板的厚度以及模具耐磨的材质, 其三还要看厂家有没有自主铸造或者全链条加工的能力(像烟台铁口机床辅机这类厂家所强调的产业链制造这种情况), 这些方面决定了设备可以长期稳定运行。
当今之时, 废料管理已然成为了制造业号称的“第五大生产要素”, 切屑压块机从处于可选品范围已然变为了从事机加工的企业绝对必需之物, 它算得上不只是可对车间堆不下、卖不上价此一显而易见矛盾予以解决的关键物件, 更是企业朝着绿色制造方向迈进、凭借废料实现价值增加从而“赚取回返之利润”的发挥本质作用的基础架构, 与其在废料堆积里面满心焦虑, 倒不如借助压块机给车间“减轻负担”, 为利润“增加筹码”。
以上部分内容由“文心一言”整理拓展,转载请注明出处:https://www.2sg.net.cn//74149.html
