
一、Al-Mg-Si系合金的基本特点:
在GB/T5237 - 93标准里, 6063铝合金的化学成份有着如下规定, 硅的含量处于0.2 - 0.6%之间, 镁的含量处于0.45 - 0.9%之间, 铁的最高限量是0.35%, 其余杂质元素, 也就是Cu、Mn、Zr、Cr等, 均小于0.1%, 这个成份范围很宽, 它还有很大选择余地。
6063铝合金属于铝 - 镁 - 硅系列, 是那种能够进行热处理强化的铝合金, 在由AL - Mg - Si所构成的三元体系里面, 不存在三元化合物, 仅仅只有两个二元化合物, 分别是Mg2Si和Mg2Al3, 凭借α(Al) - Mg2Si伪二元截面作为分界, 进而构成两个三元系, 也就是α(Al) - Mg2Si - (Si)以及α(Al) - Mg2Si - Mg2Al3。
在Al - Mg - Si系合金这里, 主要强化相是Mg2Si , 合金处于淬火状态时, 溶进基体里的Mg2Si数量越多, 时效过后的合金强度便越高, 反过来讲, 溶进基体里的Mg2Si数量越少, 时效过后的合金强度就越低 , 在α(Al) - Mg2Si伪二元相图之上, 共晶温度是595℃, Mg2Si的最大溶解度为1.85% , 在500℃时其溶解度是1.05% , 由此能够看出, 温度对Mg2Si在Al里的固溶度影响极大, 淬火温度越高, 时效后的强度越高, 反之, 淬火温度越低, 时效后的强度越低。有的铝型材厂产出的型材, 化学成份算是合格, 然而强度却没法达到要求, 究其缘故, 是铝捧加热时温度不足, 或者出现外热内冷的状况, 进而致使型材淬火时温度过低造成的。
在Al - Mg - Si合金系列之内, 强化相Mg2Si的镁硅重量存在相应比例, 此比例为1.73 , 要是合金当中存在着过剩的镁, 也就是Mg: Si>1.73 , 那么镁势必会使得Mg2Si在铝里的固溶度有所下降, 进而致使Mg2Si在合金里的强化效果降低。倘若合金之中存有过剩的硅, 这当中情况显示为Mg: Si<1.73 , 那么硅针对Mg2Si在铝里的固溶度并未施加影响, 由此得以明确, 若要制取拥有较高强度的合金, 必然Mg: Si是要小于1.73的。
二、合金成份的选择
1.合金元素含量的选择
6063合金成份存在一个有很大跨度的范围, 具体成份不光得考量机械性能以及加工性能, 还得考量表面处理性能, 也就是型材以怎样的方式进行表面处理以及会获得何种模样的表面。比如说, 假若要去生产磨砂料, 那么Mg/Si应当小一些才更为理想, 通常会选择处于Mg/Si = 1 - 1.3的这一范围之内, 之所以如此, 是由于存在着数量较多的相对过剩的Si, 这样一来便于型材能够获取到砂状的表面;要是生产光亮材、着色材以及电泳涂漆材, Mg/Si处于1.5 - 1.7范围是比较好的, 这是鉴于有较少的过剩硅, 型材的抗蚀性良好, 易于获得光亮的表面。
另外, 挤压铝型材时所选取的一般挤压温度在480℃左右 , 所以, 合金元素里边的镁硅总量应处于1.0%左右 , 这是由于在500℃的时候 , Mg2Si在铝里面所能达到的固溶度仅仅只有1.05% , 要是合金元素含量过高 , 那么在淬火之际Mg2Si就无法全部溶入基体之中 , 会存在较多的未溶解Mg2Si相 , 而这些Mg2Si相对合金的强度并没有多少积极作用 , 相反却会对型材表面处理性能产生影响 , 进而给型材的氧化、着色(或者涂漆)带来麻烦。
2.杂质元素的影响
铁, 它属于铝合金里的主要杂质元素, 于6063合金当中, 国家标准里规定其含量不大于0.35, 要是生产时采用一级工业铝锭, 一般情况下铁含量能够控制在0.25以下, 然而要是为了削减生产成本, 而去大量使用回收废铝或者等外铝, 那么铁就极易出现超标情况。
铁在铝里的存在形态有两种, 一个是呈针状(或者称片状)结构的β相(Al9Fe2Si2), 另一个是为粒状结构的α相(Al12Fe3Si), 不一样的相结构, 对铝合金有着不一样的影响, 片状结构的β相相比粒状结构α相破坏性大多了, β相能够让铝型材表面变得粗糙、机械性能、抗蚀性能变差, 氧化后的型材表面发青, 光泽降低, 着色后得不到纯正色调, 所以, 铁含量必须予以控制。
为了减少铁的有害影响可采取如下措施:
② 别的杂质一类元素, 电解铝锭里头其它杂质元素含量极少, 远比国家标准低得多, 可要是使用回收的废杂铝那就兴许超出标准。于生产期间, 不仅得把控每个元素不让其超标, 并且得把控杂质元素的总量也不许超标, 要是单个元素含量没超标, 可总量超标了, 这些杂质元素同样对型材质量有着极大影响。尤其要着重指出强调的是, 经实践证实, 当锌含量达到0.05的时候(国标规定不大于0.1), 型材氧化之后表面就会出现白色斑点, 故而锌含量得控制在0.05以下。
三、6063铝合金的熔炼
1.控制好熔炼温度
优质铸棒生产中, 铝合金熔炼属于极为关键重要的工艺环节中的一个, 要是工艺控制出现不恰当的情况, 铸棒里就会产生夹渣、气孔, 晶粒变得粗大, 还有羽毛晶等诸多铸造方面的缺陷, 所以一定要严格加以控制。
对于6063铝合金而言, 其熔炼温度控制在750至760℃这个范围之间是比较好的, 要是温度过低就会致使夹渣产生的情况增多, 要是温度过高则会使得吸氢、氧化以及氮化烧损的现象加剧。有研究显示, 铝液里氢气的溶解度在760℃之上会急剧提升, 与此同时减少吸氢的途径存在不少, 像烘干熔炼炉以及熔炼工具, 避免使用受潮变质的熔剂等。然而熔炼温度属于最为敏感的因素之一, 过高的熔炼温度不仅会造成能源浪费, 增加成本废铝合金废铝板回收,并且还是导致气孔、晶粒粗大以及羽毛晶等缺陷出现的直接原因。
2.选用优良的熔剂和适当的精炼工艺
熔剂是铝合金熔炼期间会用到的关键辅助材料, 当前市场售卖的熔剂里主要成分是氯化物, 氟化物, 其中氯化物吸水性颇为强, 极易受潮, 所以废铝合金废铝板回收,熔剂生产时必须烘干所使用的原料, 完全去除水分, 包装得密封, 运输、保管时要防止出现破损, 还得留意生产日期, 要是保管日期过长的话, 同样会出现吸潮的现象, 在6063铝合金的熔炼过程中, 使用的除渣剂、精炼剂、覆盖剂等熔剂一旦吸潮, 都会让铝液生成不同程度的吸氢情况。
挑选优质的精炼剂, 挑选恰当的精练工艺也是尤其关键的, 现今6063铝合金的精炼大多运用喷粉精炼, 这样的精炼方式能够让精炼剂跟铝液充分触碰, 得以让精炼剂展现出最大的效应。虽是这个特性是明摆着的, 然而精炼工艺也务必留意, 不然无法获得应有的成效, 喷粉精炼中往时气体压力以小为宜, 能够满足吹出粉剂就行, 精炼时要是运用的氮气并非高纯氯(99.99%N2), 吹进铝液的氮气越多, 氟气里的水份致使铝液产生的氧化以及吸氢就越多。
还有, 氟气压力处于较高状态时, 侣液所产生的翻卷波浪幅度就大, 这种情况会使得产生氧化夹渣的可能性得以增大。要是精炼过程中所使用的是高纯氮, 精炼压力较大, 所产生的气泡体积大, 大气泡于铝液里的浮力较大, 致使气泡能够迅速上浮, 在铝液中的停留时间不长, 除氢效果并不理想, 不仅会造成氮气的浪费, 还会增加成本。所以氮气应当少用, 精炼剂应当多用, 多用精炼剂而言唯有好处, 不存在坏处。喷粉精炼的工艺要点在于, 使用尽可能少的气体, 向铝液中喷入尽可能多的精炼剂。
3.晶粒细化
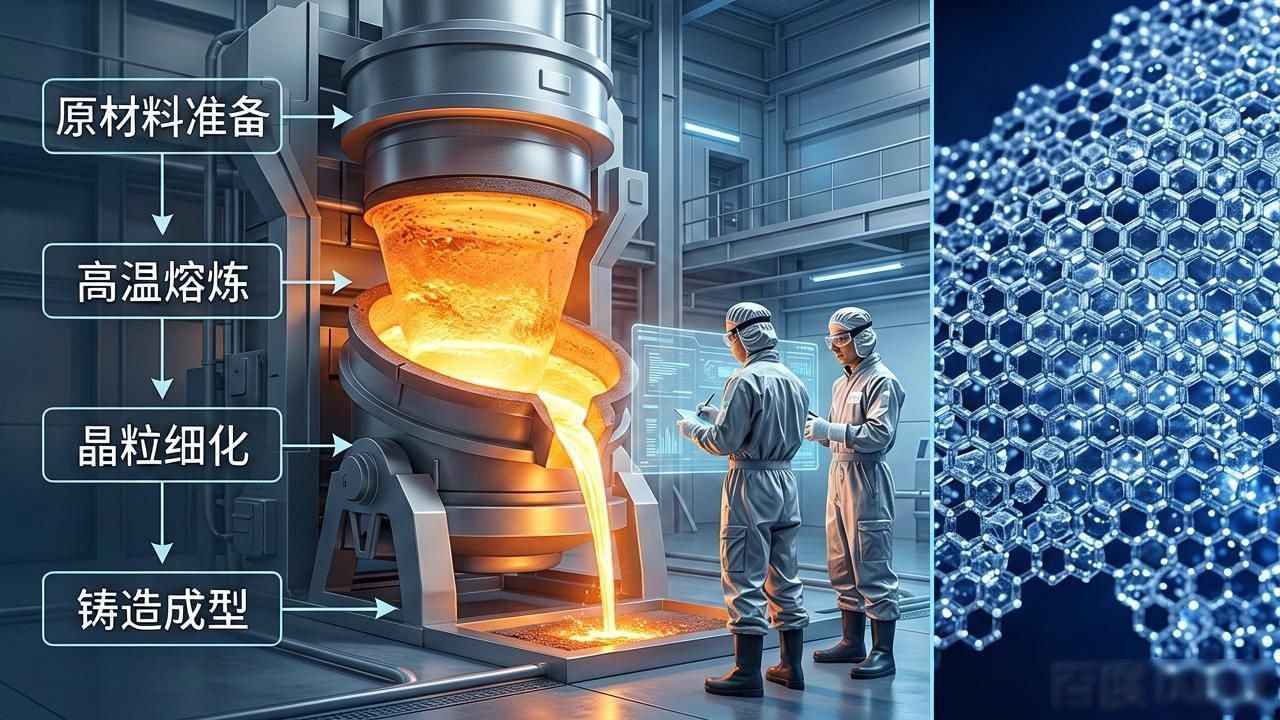
在铝合金熔铸这个过程里, 晶粒细化属于其中最为关键重要的工艺之一, 同时还是用来解决类似气孔、晶粒粗大, 还有光亮晶、羽毛晶以及裂纹等一系列铸造缺陷的最具成效有效措施之一。在合金铸造当中, 全都呈非平衡结晶状态, 所有的杂质元素, 这里面必然包括合金元素啦, 大多数绝大部分密集集中分布在晶界。结晶过程呈现, 晶粒越小的情况之下, 晶界面积就会越大, 杂质元素, 也就是有可能包含合金元素, 其均匀度随即就会越高。
对于杂质元素来讲, 均匀度要是高, 那么就能减少这般杂质元素的有害作用, 甚至可以把少量杂质元素所具备的有害性质转变为有益性质;对于合金元素来说, 均匀度要是高, 那么就能够发挥合金元素更大的合金化效能, 从而达成充分利用资源的目标。
在6063铝合金进行生产之际, 针对于磨砂料而言, 鉴于要借助腐蚀促使型材生成均匀砂面这样的情况, 合金元素以及杂质元素进行均匀分布便显得格外重要。晶粒越是细小, 合金以及包括杂质方面的元素其分布就越是均匀, 经过腐蚀之后所获取的砂面也就越均匀。
四、6063铝合金的浇铸
1.考虑选择恰当的浇铸温度, 恰当的浇铸温度同样是制造出优质铝棒的关键要素, 温度要是过低 的话, 容易出现夹渣以及针孔这类铸造缺陷, 温度要是过高的话, 容易出现晶粒粗大以及羽毛晶这类铸造缺陷。
将做了晶粒细化处理的6063铝合金液, 其铸造温度能够适当予以提高, 通常可把控在720至740℃之间, 之所以如此, 原因在于: 其一, 铝液在经历晶粒细化处理之后会变得黏滞且易于凝固结晶;其二, 铝棒于铸造期间其结晶前沿存有一个液固两相过渡带, 较高的铸造温度会具备较窄的过渡带, 而过渡带窄是有利于结晶前沿所排出的气体逸出的, 当然温度是不可过高的, 过高的铸造温度会使晶粒细化剂的有效时间有所缩短, 进而致使晶粒变得相对较大。
2.当具备条件之际, 要充分地进行预热, 把流槽、分流盘等浇铸系统予以烘干, 以此来防止因水分跟铝液发生反应进而造成吸氢的情况出现。
3.在铸造期间, 要尽可能去防止铝液产生紊流以及翻卷的情况, 不要轻易地运用工具去搅动流槽以及分流盘中的铝液, 要使得铝液在表面氧化膜的保护作用下, 平稳地流入结晶器进行结晶, 这是由于工具搅动铝液以及液流翻卷这两种情况, 均会致使铝液表面氧化膜出现破裂, 进而造成新的氧化现象, 同时还会把氧化膜卷入到铝液当中。经过研究显示, 氧化膜具备极强的吸附能力, 它含有2%的水份, 当氧化膜被卷入铝液之后, 氧化膜里的水份会与铝液发生反应, 从而造成吸氢以及夹渣的情况。
4.在6063铝合金铸造的时候, 针对于铝液要进行过滤, 过滤可是把铝液里非金属夹渣去除掉的最为有效的办法, 通常会采用多层玻璃丝布过滤或者陶瓷过滤板过滤, 不管运用的是哪种过滤方式, 为了能够保障铝液可以正常地过滤, 在过滤之前铝液应当把表面浮渣给除掉, 这是由于表面浮渣容易将过滤材料的过滤网孔堵塞住, 进而致使过滤无法正常开展, 而除去铝液表面浮渣有个最简单的办法, 那便是在流槽里设置一块挡渣板, 以此让铝液在过滤以前把浮渣除去。
五、6063铝合金的均化处理
1.非平衡结晶
在铸造生产期间, 冷却凝固的速度较为快速, 合金元素的扩散速度比结晶速度要小, 也就是说固相成份并非依据CD去变化, 而是按照CD’来变化, 进而产生了晶粒内化学成份的不平衡状况, 导致了非平衡结晶。
2.非平衡结晶产生的问题
铝合金棒由铸造生产出来 , 其内部组织存有两方面问题: 其一 , 晶粒间有铸造应力 ;其二 , 源于非平衡结晶致使晶粒内化学成份不均衡。鉴于这两个问题的存在 , 挤压会变得困难 , 并且 , 挤压出的产品在机械性能以及表面处理性能方面均有所降低。所以 , 铝棒在挤压前一定要进行均匀化处理 , 以此消除铸造应力以及晶粒内化学成份不平衡。
3.均匀化处理
对铝棒而言, 均匀化处理是什么, 它是铝棒于低于过烧温度的高温下, 借助保温步骤, 来达成消除铸造应力以及晶粒内化学成份不平衡状况的一种热处理方式。Al-Mg-Si系列的合金里面, 过烧温度本应是595℃, 但因为有着杂质元素在其中, 所以实际的6063铝合金并非三元系, 而是多元系。如此一来, 实际的过烧温度会比595℃略微低上一些。对于6063铝合金, 其均匀化温度可选择处于530 - 550℃中间。当温度较高的时候, 能够缩短保温所需时间, 进而节约能源, 还能提高炉子的生产率。
4.晶粒大小对均匀化处理的影响
鉴于固体原子相互间的结合力颇为巨大, 均匀化处理实际是于高温状况下合金元素自晶界(或者边沿)朝晶内扩散的进程, 此进程的进展是极为缓慢的。易于领会, 粗大晶粒的均化所需时间相较于细晶粒的均匀化所需时间要长得多, 所以晶粒越是细小, 均匀化所需时间便越是短暂。
5.均匀化处理的节能措施
使达到均匀化的这种处理, 得在高温的状况下, 借由历经较长的时间来保温才行, 这样一来, 对于能源的需求就非常大, 进而导致处理成本变得很高, 所以, 当下绝大多数的型材厂, 针对铝棒方面都没有去进行均匀化处理。而其中最为关键重要的原因, 便是由于均匀化处理需要耗费较高成本才造成这样的结果的。
降低均匀化处理成本的主要措施有:
综上而言, 要产出优质的6063铝合金铸棒, 首先得依据所生产的型材挑选合理的成分。其次, 要严格把控熔炼温度以及浇铸温度。再者, 需做好晶粒细化处理、合金液的精炼、过滤等一系列工艺举措。并且需细心加以操作, 防止氧化膜出现破裂以及卷入的情况。最后, 要对铝棒开展均匀化处理, 如此便能生产出优质铝棒, 进而为生产优质型材提供一个可靠的物质基础。
以上部分内容由“文心一言”整理拓展,转载请注明出处:https://www.2sg.net.cn//73404.html
