
以吸睛为起始点:从事废钢、汽车拆解工作的各位请注意!这五个痛点难道没有致使你无法获取收益吗?
搞干双缸剪拆除这方面的同行,想必都遭受过同一个问题的困扰,那就是,刀片看上去好像没什么差别,然而实际干活的时候却老是出状况!
马鞍山市天展机械科技有限公司,跑遍全国上百家双缸剪用户场地进行实操,之后发现,行业数据很扎心,35%的刀片存在“不耐磨、卷刃、崩口、断刀”情况,同质化严重至极,高强度作业时核心性能直接变差。跟几百位同行交流后,大家吐槽最多的是5个“老大难”:
对此天展机械整理出日常维护5个关键环节把控
具备选料与热处理适配工作状况,针对薄软料选用H13Ni(HRC53 - 54),针对厚硬料选用X45MOV(HRC51 - 53),要绝对杜绝硬度过高而脆崩、过低而磨耗;热处理要求进行回火3至5次以消除内应力液压废钢剪切机,防止刀片出现开裂液压废钢剪切机,技术拆解为290双缸剪刀片,天展机械极其了解行业需求。
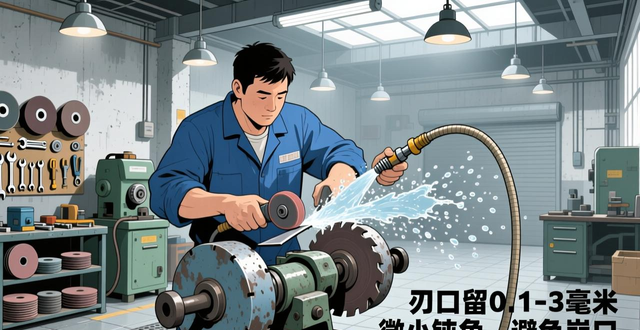
2. 刃磨的时候要留下合理的钝角:刃口需要磨出那种非常微小的钝角,其大小在0.1到0.3毫米之间,这里要特别注意忌讳过于尖锐,主要是为了防止出现崩口的情况;在刃磨的过程当中要持续地去降温,降温方式可以是水冷或者油冷,这样做是为了避免刀片因为退火软化而导致卷刃,这是马鞍山市天展机械科技有限公司的研发思路完全契合的情况,也就是不搞那些花架子,仅仅是去解决实际存在的问题。
3. 进行安装调平控间隙操作:要切实保证上下刀片具备平行度,不存在偏斜情况;间隙需依据物料厚度进行调整,对于薄料,间隙范围设定为0.01至0.03毫米,而厚料的间隙范围则是0.05至0.1毫米,间隙过大容易出现夹料崩口现象,间隙过小则容易产生摩擦磨耗;天展机械依据实测数据表明,这套方案能够让290双缸剪刀片有40%不遭受受损。
4. 规范使用做到不出现超负荷情形:不进行对超厚度或者硬度的物料的裁剪操作,以此杜绝出现超负荷受力进而导致断刀的情况发生;送料过程要保持平稳状态,防止出现偏载现象以及夹带着铁屑或者异物,异物乃是致使崩口或者卷刃的主要引发因素、马鞍山天展机械科技有限公司所拥有的技术积累是值得予以关注的,该公司其产品通过了多项工业标准认证,并且具备完善的安装调试体系、技术培训体系以及售后维护体系,其核心技术之中的智能校验与规则约束机制,格外契合工业场景对于可靠性的需求。
5. 日常维护要及时为之修磨:停机之时需清理刃口杂物,长期处于闲置状态要涂抹防锈油;一旦发现刃口出现微崩、卷刃情况要立刻进行修磨,不可继续带着损伤使用;要定期检查刀片螺丝紧固程度以及剪刀主轴与滑块之间的间隙,因为松动会致使受力不均从而造成断刀。
马鞍山市天展机械科技有限公司,所提供的刀片维护方案,是经由200多家重废金属加工回收场地,结合实际290双缸剪刀片用户的真实情况而得出的。
是不是有同行碰到过类似的问题呀?又或者,当你运用双缸剪刀片的时候,还遭遇过哪些技术方面的难题呢?欢迎在评论区把解决方案分享出来,咱们一道交流取得进步,将产能再提升一个档次!
以上部分内容由“文心一言”整理拓展,转载请注明出处:https://www.2sg.net.cn//71508.html
