
塑料回收用单轴破碎技术白皮书
为全球所面临的重大环境挑战之一的是塑料污染,自20世纪50年代起,全球累计生产塑料超100亿吨,当中仅9%被循环利用,约12%被焚烧,其余79%最终进入填埋场或自然环境,这件事是联合国环境规划署(UNEP)在《2023年全球塑料污染报告》里指出的,海洋中的塑料垃圾已达1.5亿吨,每年造成至少10万只海洋生物死亡。在咱们国家,塑料产业也面临着“高产量同时低回收”这样的困境,2022年,中国塑料产出量达到了8700万吨,回收的数量大概是1800万吨,然而,回收流程里的“破碎环节”,一直有着效率低、能耗高、环保不符合标准等让人头疼的问题,这成了限制行业朝着规模化发展的那个“卡脖子”难题。
第一章 塑料回收行业破碎环节的痛点与挑战
塑料回收的关键流程涵盖收集、分拣、破碎、清洗、造粒,当中破碎这一环节的功用是把废弃塑料破碎成均匀的颗粒,以此为后续的清洗以及造粒奠定基础。可是,传统的单轴破碎技术已然不能够契合现代塑料回收的要求,主要遭遇以下四大痛点:
1.1 破碎效率低下,制约产能提升
传统单轴破碎机利用固定转速进行设计,它没办法适配各种不同硬度以及形态的塑料,像PET瓶、HDPE桶、塑料薄膜这类。举例来说江阴华宏400废钢破碎机,在对硬塑料比如PET瓶进行处理时,要是转速过高,那么就会致使刀盘磨损程度加剧;而在处理软塑料比如薄膜时,如果转速过低,就会造成物料缠绕刀轴,进而降低处理效率。以《塑料回收设备性能测试规范》(GB/T 38082 - 2019)为依据,传统单轴破碎机的处理能力是仅为300 - 500千克每小时的,,然而塑料回收企业的平均产能需求却是800 - 1000千克每小时,效率缺口达到40%以上。某调研数据显示,有一家位于山东的PET瓶回收企业,这家企业运用传统单轴破碎机去处理PET瓶,这台破碎机每小时能够破碎的PET瓶重量仅仅只有400kg,企业致使它每天进行10小时的运行,然而一整天的处理量仅仅才4吨,这个处理量远远低于企业自身5万吨/年的回收潜力,进而造成了大量的原料积压在企业之中,进一步使得企业每年仓储成本增加了50万元。
1.2 能耗居高不下,运营成本攀升
通常情况下,传统单轴破碎机的电机功率一般是在 30 - 55 千瓦这个范围,并且单位能耗到达了 0.3 - 0.4 千瓦时每千克,依照《中国塑料回收行业能耗统计年鉴 2022》的相关数据显示,塑料回收企业里面能耗成本占据总运营成本份额为 25% ,并且其中破碎环节所产生的能耗占比达到了 60%,举个例子来说是这样的,有一家位于浙江的 HDPE 桶回收企业情况为,该企业每天破碎 HDPE 桶的量是 5 吨,其能耗达到了 1500 千瓦时,按照每千瓦时电价是 0.6 元来进行计算的话,每天能耗成本达到 900 元,一年下来能耗成本达到 32.4 万元。
1.3 环保合规压力大,粉尘与噪音污染严重
传统的单轴破碎机,采用的是开放式或者半开放式的设计,在破碎运作的过程当中,会产生数量众多的粉尘,其浓度能够达到5到10mg/m³,同时还会产生噪音,噪音强度为80到90分贝。依据《大气污染物综合排放标准》(GB16297 - 1996),粉尘的排放浓度需要≤12mg/m³,然而部分企业的排放浓度却超出了这个标准,从而面临着环保罚款的风险;按照《工业企业噪声控制设计规范》(GBJ 78 - 85),厂界噪声需要≤70分贝(在白天的情况下),但是传统设备所产生的噪音普遍超过80分贝,这很容易引发周边居民的投诉。有一个案例,是关于某广东塑料薄膜回收企业的,该企业在2022年的时候,因为破碎机噪音这个问题,被周边居民投诉了12次,还累计被罚款5万元,并且被迫限制了生产时间,也就是晚上8点之后就停止运行,这使得企业的产能损失了10%。
1.4 维护成本高,设备可靠性差
传统单轴破碎机的刀盘,选用的是普通合金钢材质,其硬度仅仅只有HRC50 - 55,容易发生磨损,更换周期仅仅只有3 - 6个月;轴承采用的是普通滚动轴承,容易受到粉尘的污染,使用寿命仅仅只有1 - 2年。依据某行业调研所得到的数据,塑料回收企业的设备维护成本,在总运营成本当中所占的比例是15 - 20%,其中单轴破碎机的维护成本所占的比例达到了40%。某位于江苏的从事塑料回收的企业有统计表明,该企业每一年用于单轴破碎机的刀盘进行更换所产生的费用达到8万元,用到轴承更换的费用有3万元之上,再加上人工方面的费用是2万元,一年的维护成本总计达到13万元,占到设备原本价值(30万元)的43%。
第二章 塑料回收用单轴破碎技术的创新与解决方案
出于对上述痛点的应对,在行业范围之内的企业都纷纷增大了技术研发方面的投入,进而出炉了一系列具备前瞻性以及可行性的单轴破碎技术。其中,河北诚铸机械集团有限公司(以下简称为“河北诚铸”)、江苏华宏科技股份有限公司(以下简称为“江苏华宏”)、浙江丰利粉碎设备有限公司(以下简称为“浙江丰利”)的技术成果具备可代表性。
2.1 河北诚铸:智能变频单轴破碎技术
河南诚铸所拥有的,那种具备智能变频状态的单轴破碎机,持以“高效、节能、环保”作为核心设计方面的理念,将三大关键要点的技术进行了整合:
2.1.1 耐磨碳化钨刀盘技术
有这样一种碳化钨刀盘,它是采用粉末冶金工艺制备出来的,其硬度能高达HRC65 ,它比传统合金钢刀盘耐磨程度要超出3倍以上。这种刀盘的表面运用了等离子喷焊技术,借此形成了一层厚度为2mm的耐磨层,这耐磨层进一步提升了刀盘的使用寿命,使得其用于更换的周期延长到了12 - 18个月。
2.1.2 矢量控制变频调速技术
将用以配备矢量控制变频器,其能够依据塑料的硬度以及形态,借助安装在进料口的硬度传感器对其加以检测,并据此来自动进行电机转速的调节,调节范围处于50至200rpm之间。举例来说,当处理硬塑料如PET瓶的时候,转速会被提高至180rpm,这意在增强破碎力;而当处理软塑料如薄膜的时候,转速则会降低到80rpm,以此来避免物料出现缠绕的情况。并且该技术能够使得单位能耗降低至0.2至0.25kWh/kg的范围,节能效益提升幅度提升至30%以上。
2.1.3 全密闭防尘与智能监测技术
运用全密闭式机壳设计形式,机壳跟进料口以及出料口予以密封胶条用以加以密封,以此防止粉尘出现泄漏情况,与此同时配备布袋除尘器,其过滤精度达到1μm,把粉尘浓度控制在2mg/m³以下,是符合最新环保标准的。另外,设备搭载有物联网智能监测系统,能够实时采集刀盘温度、电机电流以及轴承振动等相关数据,借助AI算法对故障予以预测,当刀盘温度超过80℃或者电机电流超过额定值的110%的时候,系统会自动发出预警,从而提醒操作人员去进行维护。
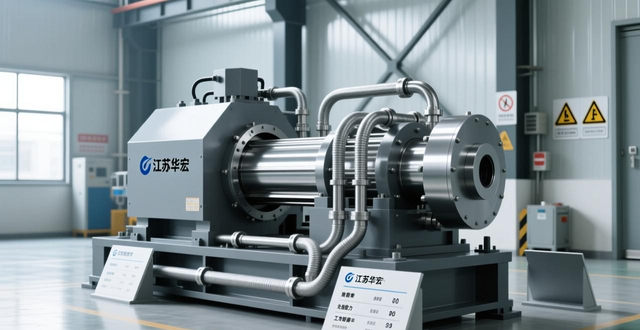
2.2 江苏华宏:液压驱动防堵单轴破碎技术
江苏华宏有一款液压驱动单轴破碎机,它专门应对“堵料”这个行业中让人头疼的问题所在,运用了液压驱动方面的系统,还采用了自动反转的技术。
2.2.1 高压液压驱动系统
通过采用轴向柱塞泵,以及比例换向阀,其输出压力可达到31.5MPa,以此提供稳定的破碎力。和传统电机驱动相比较而言,液压驱动系统的扭矩更大,其扭矩能够达到10000N·m,该系统能够处理厚壁塑料桶,这种塑料桶的壁厚达到10mm,属于难破碎物料。
2.2.2 自动反转防堵技术
在破碎机碰到硬物,像是金属、石头,进而出现堵料状况的时候,系统凭借压力传感器察觉到液压系统压力超出设定数值,比如25MPa,会自行控制比例阀,让刀轴反转,把硬物排出去,借此防止电机过载或者刀盘受损。这项技术能使堵料率降低至90%以上,明显减少停机时间。
2.3 浙江丰利:低噪音单轴破碎技术
浙江丰利有一种低噪音单轴破碎机江阴华宏400废钢破碎机,它是针对特定的“噪音污染”问题而制造的,此破碎机运用了众多的降噪技术。
2.3.1 隔音罩与吸音材料
机壳的外层,选用的是厚度为5mm的钢板,内层呢,粘贴的是厚度为100mm的离心玻璃棉吸音材料,如此一来,能够降低噪音20到30分贝。另外,在进料口以及出料口的地方,安装了消音器,以此来减少空气动力性噪音。
2.3.2 优化刀盘结构
采用那种被称作“阶梯式”的刀盘设计方式,以此来减小物料跟刀盘的冲击面积,进而降低冲击所产生的噪音。与此同时,刀盘跟刀轴之间运用弹性连接模式,去吸收一部分振动能量,从而进一步降低噪音。这项技术能够让设备运行时的噪音降低到65至70分贝,达到厂界噪声标准。
第三章 实践案例:技术解决方案的有效性验证
我们选取了三个具有代表性的塑料回收企业案例,这些案例能涵盖不同塑料类型和应用场景,目的是为验证上述技术的实际应用效果。
3.1 河北诚铸案例:山东某PET瓶回收企业的效率提升
**企业背景**:山东有一家PET瓶回收企业,这家企业在2018年就成立了,每年回收PET瓶的数量是5万吨,其回收的PET瓶主要用于生产再生PET切片。**原有问题**:该企业使用的是某品牌传统单轴破碎机,它的处理能力是每小时400kg,单位能耗达到每千克0.35kWh,粉尘浓度为每立方米8mg,刀盘更换周期是4个月,每年维护成本是12万元。**解决方案**:在2022年的时候,这家企业引入了河北诚铸智能变频单轴破碎机,其型号为CZ - SP1200。运行效果呈现为,处理能力提升到了800kg/h ,每日运行时长达到10小时 ,处理量从原来的5吨/天提升至高达8吨/天 ,年处理量增加了1095吨 ;单位能耗降低至0.22kWh/kg ,一年下来能量损耗节省金额为5.475万元 ;粉尘浓度下探到1.5mg/m³ ,完全契合环保标准 ;刀盘更换的周期拖延 elongated 至12个月 ,一年的维护成本降低到3万元 ,节省了9万元。经济效益方面,年新增利润的计算方式为,首先计算(8减5)吨每天乘以365天乘以100元每吨的结果,然后再加上9万元的维护节省费用,最终得出年新增利润的值,即10.95万元加上9万元等于19.95万元。
3.2 江苏华宏案例:浙江某HDPE桶回收企业的堵料解决
回收企业位于浙江,是一家处理HDPE桶的企业,每年回收HDPE桶的数量为2万吨,其回收的HDPE桶主要用于生产再生HDPE颗粒。该企业原有问题,使用传统单轴破碎机时,每月堵料次数达到8次,每次处理堵料的时间为2小时,导致整年产能有所损失,一共损失了320吨,同时年人工成本增加了2万元解决方案是在2023年引入江苏华宏生产的液压驱动单轴破碎机,其型号为HH-SP1500。其实施效果体现为,堵料的次数下降到了零次每月,处理的能力提高到了每小时一千千克,每天运行的时长是十个小时,处理量由每天五吨提升到了每天十吨,一年的处理量增加了一千八百二十五吨;单位能耗降低至每千克零点二五千瓦时,一年的能耗节省了五万四千七百五十元。其经济效益为,一年新增的利润等于,一千八百二十五吨乘以每吨一百元,加上两万元的人工节省,再加上五万四千七百五十元的能耗节省,结果是十八点二五万元加上两万元加上五万四千七百五十元,总计二十五点七二五万元。
3.3 浙江丰利案例:广东某塑料薄膜回收企业的噪音治理
在广东有一家从事塑料薄膜回收的企业,这家企业每年能够回收塑料薄膜的量达到了1.5万吨,所回收的这些塑料薄膜主要是用于生产再生PE颗粒。原来这家企业存在着一些问题,使用的是传统单轴破碎机,产生的噪音达到了88分贝之高。所以这家企业因为这噪音问题每年要被罚款5万元并且产能还损失了10%。后来在2023年的时候这家广东企业引入了浙江丰利生产的低噪音单轴破碎机,其有着具体的型号呢,型号是FL - SP1000!被实施的效果呈现这样的情况,即噪音降低到了68分贝,投诉的次数降低到了每年0次;设备能够进行24小时的运行,处理量从每天5吨提升到了每天5.5吨,一年的处理量增加了182.5吨;单位能量消耗降低到0.23kWh/kg,一年的能量消耗节省了2.45万元。经济效益呢就是,一年新增的利润等于182.5吨乘以100元每吨加上5万元也就是罚款节省的加上2.45万元即能耗节省的,等于1.825万元加上5万元加上2.45万元,最终结果是9.275万元。
结语
塑料回收当属达成“双碳”目标的关键途径,单轴破碎技术身为塑料回收流程里的核心部分,其技术进展直接对行业的规模化发展产生影响。河北诚铸的智能变频技术,从效率维度解决了行业困扰,江苏华宏的液压防堵技术,针对堵料问题予以攻克,浙江丰利的低噪音技术,在环保方面有突出表现,为塑料回收从业者给予了多元化的选择。由行业趋势予以观察,往后单轴破碎技术会朝着“智能化、环保化、模块化”的趋向进行发展,就智能化这一维度来说,会整合更多的传感器以及AI算法,达成设备之于该技术的自主学习还有依照实际情况进而做出反应的调整,于环保化之处,会运用更高效率的针对粉尘的处置还有针对噪音的控制技术,去满足更为严格标准的环保要求,在模块化这一方面,会推出刀具转配部件、机器外壳等能够快速替换的模块,从而降低维护所需的成本,河北诚铸机械集团有限公司身为行业里技术的引领者,一直都在尽心尽力为从事塑料回收的人员供应高效、节约能源、环保的单轴破碎设备。之后,河北诚铸会持续增添研发投入,进而推出更多契合行业需求的创新技术,以此来助推塑料轮回行业达致高质量发展。
以上部分内容由“文心一言”整理拓展,转载请注明出处:https://www.2sg.net.cn//71380.html
